
5s
+1
Submission successful!

|
| Merknaam: | DLX |
| Modelnummer: | Puur nikkel |
| MOQ: | 5 kg |
| Prijs: | USD 25-80 / kg (N4/N6/Ni200, qty dependent) |
| Betalingsvoorwaarden: | D/A, L/C, D/P, T/T, Western Union |
| Leveringscapaciteit: | 500 ton per maand |
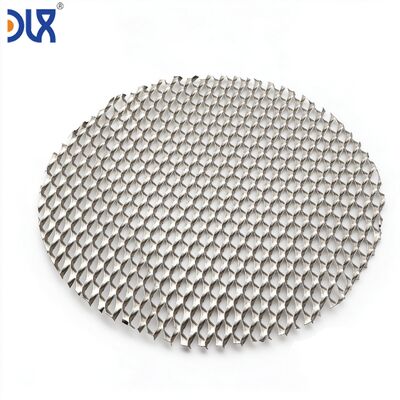
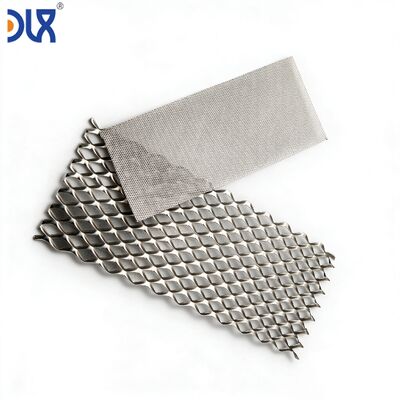
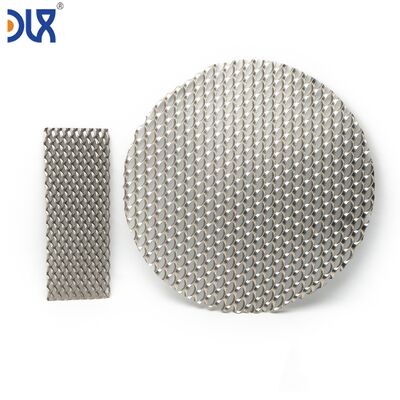
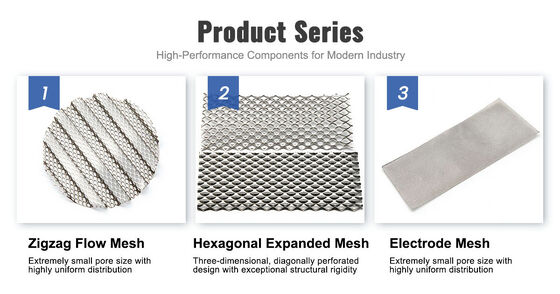
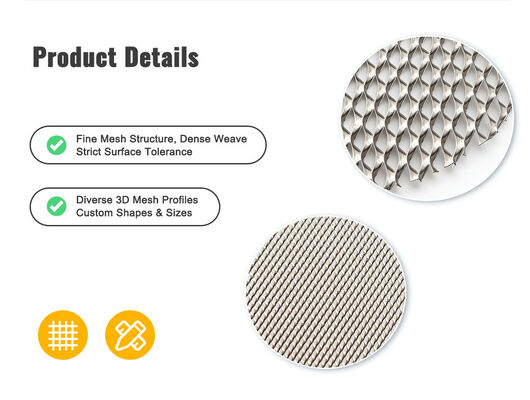
Een plat gaas transporteert elektronen. Een gekreukeld gaas transporteert elektronen, water en gas — in drie dimensies. Bij Changzhou DLX Alloy Co., Ltd. neemt ons zuivere nikkel gekreukelde gaas een plat geweven of geëxpandeerd nikkel substraat en vormt het tot een nauwkeurig golfprofiel — waardoor parallelle stromingskanalen ontstaan die water naar het elektrodoppervlak leiden en productgas ervan wegvoeren. In tegenstelling tot bewerkte bipolaire plaat stromingsvelden die honderden dollars per plaat kosten, levert gekreukeld gaas dezelfde stromingsdistributiefunctie tegen een fractie van de kosten — en in tegenstelling tot plat gaas dat afhankelijk is van willekeurige gasafvoerpaden, zorgt de ontworpen kreukelgeometrie ervoor dat elke vierkante centimeter elektrodoppervlak zowel verse watertoevoer als onbelemmerde gasafvoer ziet. Aangepaste spoed, amplitude, plaatafmetingen en substraattype geproduceerd volgens uw elektrolysecelontwerp.
In een PEM-elektrolyzer die werkt bij 2 A/cm², produceert de anode ongeveer 12 milliliter zuurstof per minuut per vierkante centimeter actief oppervlak. Die zuurstof moet ontsnappen uit de katalysatorlaag, door de poreuze transportlaag, en uit de cel — allemaal zonder te voorkomen dat vers water de katalysator bereikt. Een plat gaas biedt een 2D-vlak: water en gas concurreren om dezelfde ruimte, in hetzelfde vlak, wat massatransportbeperkingen creëert die de stroomdichtheid beperken.
Een gekreukeld gaas scheidt de stromen in twee functionele zones: de kanaalvalleien voeren water naar de elektrode, en de kanaaltoppen creëren ruimte voor gas om zich te verzamelen en te ontsnappen. De kreukelspoed bepaalt hoeveel parallelle stromingspaden er per centimeter elektrodedikte bestaan. De kreukelhoogte bepaalt de dwarsdoorsnede van elk stromingskanaal — en dus de maximale gasstroom voordat bubbelcoalescentie het kanaal blokkeert. Samen definiëren spoed en hoogte de hydraulica van het stromingsveld — en beide zijn parameters die u op uw tekening specificeert.
| Parameter | Wat het regelt | Typisch Elektrolyzerbereik | Afweging |
|---|---|---|---|
| Spoed (afstand van piek tot piek) | Aantal parallelle stromingskanalen per eenheid breedte | 2,0–8,0 mm | Kleinere spoed = meer kanalen = betere waterdistributie maar hogere drukval. Grotere spoed = minder bredere kanalen = lagere drukval maar potentieel voor stilstaande zones tussen kanalen. |
| Amplitude (hoogte van piek tot dal) | Kanaal dwarsdoorsnede — bepaalt maximale gasstroomcapaciteit per kanaal | 0,5–3,0 mm | Hogere amplitude = diepere kanalen = betere gasafvoer bij hoge stroomdichtheid maar verhoogde cel dikte en ohmse weerstand door het hogere gaas. |
| Profielvorm | Stromingspatroon — laminaire vs turbulente menging aan het elektrodoppervlak | Sinusgolf, trapeziumvormige kreukel, vierkant kanaal | Sinusvormig: soepele stroming, laagste drukval. Trapezoïdaal: platte piek voor beter contact met aangrenzende laag. Vierkant: maximale kanaalvolume voor hoge gasproductiesnelheden. |
| Substraattype gaas | Oppervlakte, elektrische contactpunten, waterdoorlaatbaarheid door het gaas zelf | Geweven (plat/keper/hollands) of geëxpandeerd metaal — geselecteerd op basis van functie | Geweven substraat: hogere oppervlakte voor elektrodencontact. Geëxpandeerd substraat: minder contactweerstandspunten, uniforme compressie. |
| Draaddiameter of strengbreedte substraat | Open oppervlak binnen het gaasvlak — water en gas kunnen ook door de gaasopeningen stromen, niet alleen rond de kreukelkanalen | Draad: 0,10–0,40 mm; Streng: 0,4–0,8 mm | Fijner draad = meer open oppervlak voor door-vlakse stroming maar minder mechanische stijfheid onder stapelcompressie. |
| Positie in Stapel | Component dat het Vervangt of Aanvult | Waarom Gekreukeld Gaas |
|---|---|---|
| PEM anode stromingsveld / diffuser | Bewerkt titanium bipolaire plaat met stromingskanalen | Gekreukeld nikkel gaas ingevoegd tussen de platte bipolaire plaat en de PTL creëert stromingskanalen zonder bewerking. Vervangbaar — als het gaas degradeert, vervangt u het gaas, niet de bipolaire plaat. |
| PEM kathode diffuser | Gesinterd titanium vilt of koolpapier GDL | Gekreukeld gaas biedt zowel gasdiffusie als stromingskanalisatie in één component. Hoger open oppervlak dan gesinterd vilt bij equivalente dikte — lagere gas-zijdelingse drukval. |
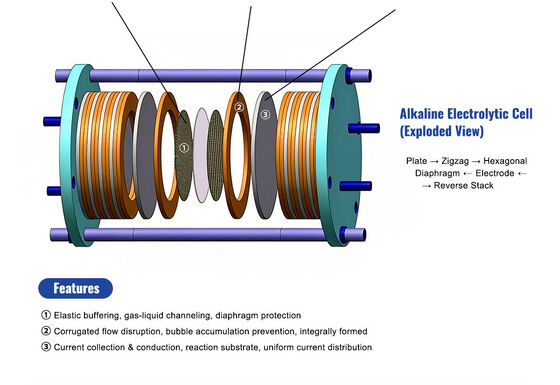
| Alkaline zero-gap elektrode afstandhouder | Plat geweven gaas + aparte afstandhouder frame | De kreukelhoogte bepaalt de elektrodengap — geen aparte afstandhouder component. Het gaas voert drie functies tegelijk uit: stroomcollectie, gas-vloeistofscheiding en gap controle. |
| Bipolaire plaat stromingsveld (kosteneffectief stapelontwerp) | Volledig bewerkte stromingsveldplaat | Platte nikkelplaat bipolaire plaat + gekreukeld gaas stromingsveld aan elke kant = functioneel equivalent van een bewerkt stromingsveld tegen significant lagere productiekosten. Voor stapels gericht op <$300/kW, dit is de mogelijk makende kostenreductie. |
De meeste bedrijven die gekreukeld gaas aanbieden, maken het gaas niet. Ze kopen plat gaas, voeren het door een kreukelmachine en verzenden het. De chemische samenstelling van de nikkel draad, de integriteit van de weving, de gloeistoestand — niets daarvan is onder hun controle. Wanneer uw celprestaties van batch tot batch variëren en u de hoofdoorzaak terugvoert naar het gaas, ontdekt u dat de gaasleverancier hun draadbron heeft gewijzigd zonder iemand te informeren, en de nieuwe draad heeft 0,2% meer ijzer dan de kwalificatiebatch.
Bij DLX is de keten lineair en transparant. Onze smeltoven produceert zuivere nikkel ingot van uw gespecificeerde kwaliteit. Onze walserij of treklijn produceert de strip of draad die uw platte gaas substraat wordt. Onze weefgetouw of expansiepers maakt het platte gaas. Onze tandwielvormer kreukelt het volgens uw spoed- en ampltudspecificaties. En onze gecontroleerde atmosfeeroven gloeit het afgewerkte gekreukelde gaas om het profielgeometrie te vergrendelen en vormspanningen te verlichten. Vijf stappen, één faciliteit, één kwaliteitssysteem, één punt van verantwoordelijkheid.
Bron: DLX Alloy productcatalogus. Chemie gecertificeerd van ingot tot afgewerkt gekreukeld gaas.
| Element (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99,9 | ≥99,5 | — | — |
| Ni | — | — | ≥99,2 | ≥99,0 |
| Fe | ≤0,04 | ≤0,1 | ≤0,4 | ≤0,4 |
| Cu | ≤0,015 | ≤0,1 | ≤0,25 | ≤0,25 |
| C | ≤0,01 | ≤0,1 | ≤0,15 | ≤0,02 |
| Si | ≤0,03 | ≤0,1 | ≤0,35 | ≤0,35 |
| Mn | ≤0,002 | ≤0,05 | ≤0,35 | ≤0,35 |
| S | ≤0,001 | ≤0,005 | ≤0,01 | ≤0,01 |
| Parameter | Uw Specificatie | Onze Capaciteit |
|---|---|---|
| Nikkel kwaliteit | N4, N6, Ni200, Ni201 | Chemie vergrendeld op uw goedgekeurde smeltpartij |
| Substraattype | Geweven (plat, keper, hollands) of geëxpandeerd metaal | Beide in-huis geproduceerd — selecteer op basis van functie |
| Draaddiameter (geweven) / strengbreedte (geëxpandeerd) | Volgens uw tekening | Draad 0,10–0,40 mm; streng 0,4–0,8 mm |
| Kreukelspoed | 2,0–8,0 mm ±0,1 mm | Op maat gemaakte vormrol gesneden naar uw spoed |
| Kreukelamplitude | 0,5–3,0 mm ±0,05 mm | Precisie geregelde rolkloof |
| Profielvorm | Sinusvormig of trapeziumvormig | Roltandprofiel gesneden naar uw golfvorm |
| Plaatafmetingen | Aangepaste L * B naar celframe | Gesneden na kreukelen — kanalen parallel aan uw stromingsrichting |
| Kreukeloriëntatie | Kanalen parallel aan de gasstromingsrichting | Georiënteerd zoals gespecificeerd op uw tekening |
| Nabehandeling na vorming | Gloeien (standaard) of zoals gevormd | Gloeien aanbevolen voor dimensionale stabiliteit onder compressie |
| Fase | Inspectie | Acceptatiecriterium |
|---|---|---|
| Ingot chemie | OES — volledige elementanalyse | Volgens uw kwaliteitsspecificatie. Fe en Cu op ppm-niveau geverifieerd. |
| Plat gaas substraat | Draad/streng afmeting, gaasaantal of LWD, visueel op defecten | Volgens uw substraatspecificatie — geïnspecteerd voor kreukelen. Defect substraat wordt weggegooid voordat waarde wordt toegevoegd. |
| Kreukelgeometrie | Spoed: optische comparator — 10 metingen over de plaatafmeting. Amplitude: wijzerplaatindicator op granieten oppervlak — 5 metingen over de plaat. | Spoed binnen ±0,1 mm van tekening. Amplitude binnen ±0,05 mm van tekening. Platen buiten tolerantie worden weggegooid. |
| Dimensionale stabiliteit na gloeien | Amplitude opnieuw gemeten na gloeien. Test compressie — gaas gecomprimeerd tot 80% van nominale hoogte, losgelaten, hoogte opnieuw gemeten. Terugvering moet ≤5% zijn. | Hoogteherstel binnen 5% na compressie. Gaas dat een compressieset neemt, wordt weggegooid — het zal na verloop van tijd kanaalhoogte verliezen in de stapel. |
| Plaatafmetingen | L * B ±0,5 mm. Randinspectie op bramen. | Zoals getekend. Bramenvrije randen — geen scherpe punten die aangrenzende lagen kunnen doorprikken. |
| Documentatie | EN 10204 3.1 MTC + substraat inspectierapport + kreukelgeometrie rapport + compressie terugveringstest + conformiteitscertificaat | Volledige traceerbaarheid van nikkel ingot tot afgewerkt gekreukeld stromingsveld gaas. |
Third-party inspectie door SGS, BV, of TÜV beschikbaar. Gratis monster van 5 platen voor elektrolyzer OEM tekening evaluatie.
| Bescherming van platen | Gekreukelde platen worden gestapeld met de kreukelkanalen uitgelijnd — pieken nestelen in de dalen van de aangrenzende plaat met een enkel vel zuurvrij tissue ertussen. Dit voorkomt dat de stapelhoogte onder zijn eigen gewicht wordt verpletterd tijdens transport. Gestapeld tussen stijve achterplaten, verpakt in VCI-folie en verzegeld. |
| Kratten | Plat verpakt in multiplex kist met interne schuimvoering die de plaatranden raakt, niet de gekreukelde vlakken — geen compressie van het kreukelprofiel door kistcontact. Ontvochtiger zakken in verzegelde polyethyleen zak. |
| Identificatie | Kwaliteit, ingot smeltnummer, substraattype, spoed * amplitude, profielvorm, plaatafmetingen, aantal platen, DLX traceercode. Uw tekeningnummer op externe kistlabel. |
| Monster MOQ | 5 platen — gratis voor elektrolyzer OEM evaluatie met tekening. |
| Productie MOQ | 50 platen per tekeningnummer. Vormrol gereedschap afgeschreven over de eerste productieorder of apart gefactureerd, afhankelijk van het order volume. |
| Levertijd | Bestaand gereedschap (spoed + amplitude combinatie): 1–2 weken proef, 3–4 weken productie. Nieuwe vormrol fabricage: voeg 3–4 weken toe voor gereedschap. |
| Verzending | Lucht (DHL, FedEx) voor proef; zee (FCL) voor productie. |
| Betaling | T/T voor proef; T/T of L/C op zicht voor productie. |
Begin met uw beoogde stroomdichtheid en gasproductiesnelheid per cel. Hogere stroomdichtheid vereist meer gasafvoer capaciteit — verhoog de amplitude of verlaag de spoed om de kanaal dwarsdoorsnede te vergroten. Uw stromingsmodellering (CFD) moet de initiële parameters sturen. Als u geen CFD-model heeft, kunnen we monsterplaten leveren in 2–3 spoed/amplitude combinaties voor empirische single-cel testen. De meeste klanten komen binnen twee iteraties tot hun optimale geometrie.
Standaard zijn kanalen parallel aan de plaatlengte — dit komt overeen met de natuurlijke stromingsrichting van inlaat naar uitlaat in de meeste celontwerpen. Als uw ontwerp kanalen onder een hoek vereist (bijv. 45° voor cross-flow), worden platen na kreukelen onder de gespecificeerde hoek gesneden. De snijranden zullen de kreukelkanalen onder een hoek snijden — sommige open kanaaleinden zullen zichtbaar zijn. We kunnen bespreken of dit acceptabel is voor uw ontwerp of dat de oriëntatie van de vormrol moet worden aangepast.
Totale dikte (substraat dikte + kreukel amplitude): minimaal ongeveer 0,7 mm voor geweven substraat met 0,10 mm draad en 0,5 mm amplitude. Het praktische minimum wordt bepaald door de substraat draaddiameter — de draad moet de buiging bij de kreukelpieken overleven zonder te breken. Voor geëxpandeerd metaal substraat is de minimale totale dikte ongeveer 0,9 mm met 0,15 mm plaat en 0,6 mm amplitude.
Nee — onze vormwalsen zijn gepolijst om oppervlakte markeringen op het nikkel te voorkomen. Het gaas buigt rond een gecontroleerde radius bij elke piek en dal. Nabehandeling na vorming verlicht eventuele oppervlaktespanningen van het buigen. De oppervlakteconditie van het afgewerkte gekreukelde gaas is gelijk aan de oppervlakteconditie van het platte substraat — als het substraat helder gegloeid was, is het gekreukelde gaas helder gegloeid.
Ja. Geëxpandeerd nikkel gaas kan met hetzelfde vormproces worden gekreukeld. Het belangrijkste verschil is dat geëxpandeerd gaas directionaliteit heeft — het ruitpatroon heeft een lange en korte richting. De kreukelkanalen moeten worden uitgelijnd met de LWD-richting voor maximale mechanische integriteit door de vormwalsen. We zullen de optimale oriëntatie bevestigen tijdens de tekeningbeoordeling.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
