
5s
+1
Submission successful!

|
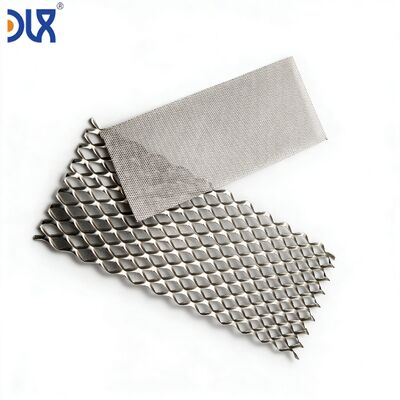
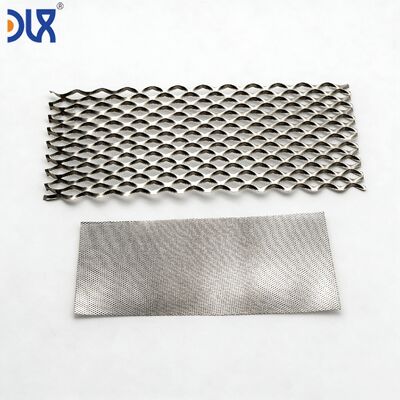
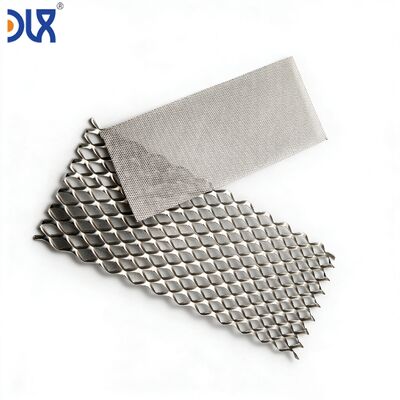
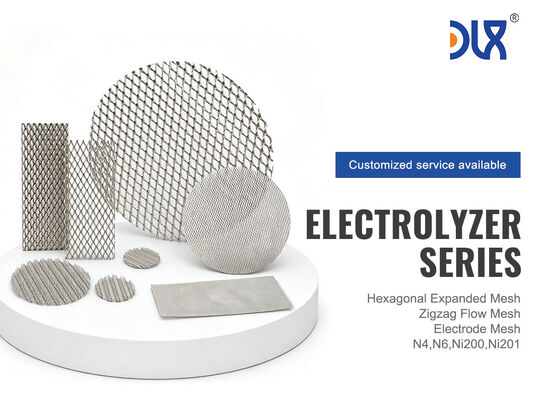
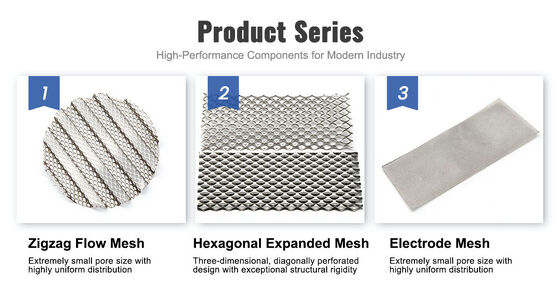
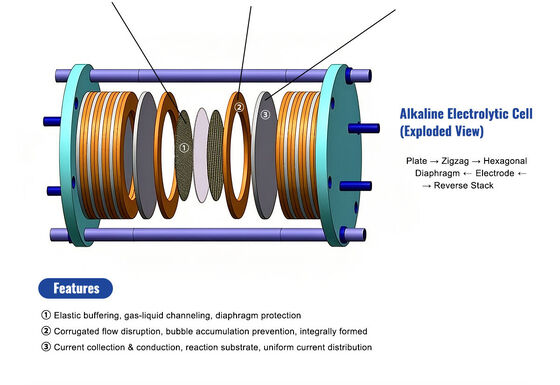
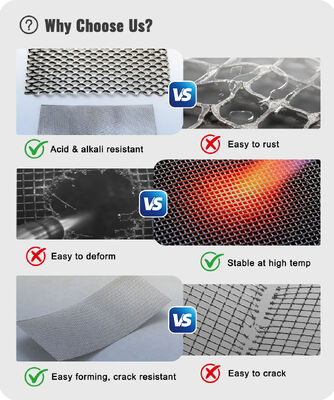
| Merknaam: | DLX |
| Modelnummer: | Puur nikkel |
| MOQ: | 5 |
| Prijs: | Custom orders based on provided images |
| Betalingsvoorwaarden: | L/C, D/A, D/P, T/T, Western Union |
| Leveringscapaciteit: | 500 ton per maand |
ISO9001 Fabrieksdirect | Sinds 2002 | N4/N6/Ni200 | Op maat volgens uw tekening | 5 vellen gratis monster
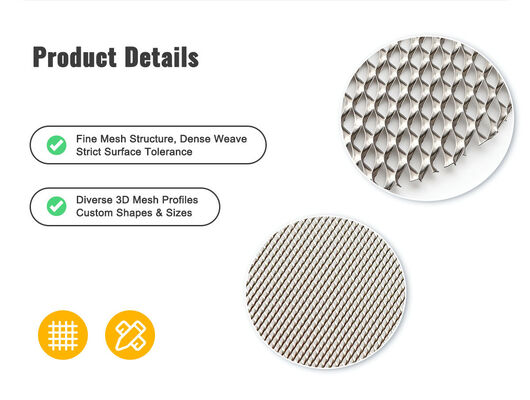
Uw elektrolyzercelontwerp is bedrijfseigen. Uw gaasspecificatie maakt deel uit van uw IP. Het laatste wat u nodig heeft, is een gaasleverancier die u probeert te verkopen wat hij op voorraad heeft. Bij Changzhou DLX Alloy Co., Ltd. produceren we puurnikkel geëxpandeerd gaas volgens uw technische tekening — niet volgens onze standaardcatalogus. De plaatdikte, draaddikte, LWD, SWD, percentage open oppervlak, buitenafmetingen van de plaat, randconditie, oppervlakte ruwheid, vlakheidstolerantie en warmtebehandeling na expansie worden allemaal geproduceerd om te voldoen aan de waarden op uw print. Wij houden de nikkelchemie van onze eigen ingot aan, rollen de plaat tot uw dikte in onze eigen fabriek, snijden en rekken tot uw LWD en draadgeometrie, gloeien tot uw hardheidsspecificatie en inspecteren volgens uw acceptatiecriteria. Dit is contractproductie voor elektrodedelen — geen verkoop van kant-en-klaar gaas.
| Fase | Wat gebeurt er | Wat u ontvangt |
|---|---|---|
| 1. Tekeningbeoordeling | Ons engineeringteam beoordeelt uw print: plaatdikte, draaddikte, LWD, SWD, open oppervlak, plaatafmetingen, randconditie, vlakheid, oppervlakteafwerking, kwaliteit. Als een parameter conflicteert met een andere (bijv. combinatie van draaddikte + LWD is mechanisch instabiel), markeren we dit voordat we metaal snijden — niet erna. | Productiehaalbaarheidsrapport (24–48 uur). Indien aanpassingen nodig zijn, voorgestelde alternatieve parameters met redenen. |
| 2. Gereedschapsontwerp | Voor nieuwe LWD/draaddikte combinaties: snijmatrijzenset ontworpen en gefabriceerd. Voor bestaande gereedschappen: matrijzenset bevestigd aan uw parameters. | Gereedschapsschema: 3–4 weken voor nieuwe matrijzen; direct beschikbaar voor bestaande gereedschappen. |
| 3. Eerste artikelproductie | Nikkelplaat gerold tot uw dikte uit onze ingot. Matrijzenset gemonteerd. Expansietest: 5–10 vellen geproduceerd. Elk vel gemeten op LWD, SWD, draaddikte, open oppervlak, dikte, vlakheid en afmetingen. | Eerste artikel inspectierapport (FAIR) met gemeten waarden versus uw tekentoleranties. Productiehaalbaarheid bevestigd of parameter aanpassingen aanbevolen. |
| 4. Pre-productie samples | Na FAIR goedkeuring: 20–50 vellen geproduceerd onder productieomstandigheden. Gegloeid, vlak gemaakt, geïnspecteerd, verpakt, verzonden. | Pre-productie samples voor uw enkelcel of korte stack testen. Volledige inspectiegegevens per vel. |
| 5. Productiekwalificatie | Nadat uw elektrochemische testen de gaasprestaties bevestigen: productie gereedschappen gefinaliseerd, inspectie checkpoints gedocumenteerd, procesparameters vergrendeld. | Gekwalificeerd productieproces. Toekomstige bestellingen geproduceerd met identieke parameters zonder herkwalificatie. |
| Tekeningaanduiding | Typische Elektrolyzer Specificatie | Onze Productietolerantie | Inspectiemethode |
|---|---|---|---|
| Materiaalkwaliteit | N4 / N6 / Ni200 / Ni201 | Volgens ASTM B160 of strenger — chemie vergrendeld aan uw goedgekeurde smelt | OES per smelt; PMI verificatie per productiebatch |
| Plaatdikte | 0.15–0.50 mm | ±0.01 mm vanaf koudwalslijn | Micrometer — 5 punten over spoelbreedte per spoel |
| Draaddikte | 0.4–1.2 mm | ±0.05 mm | Optische comparator — 5 metingen per vel, willekeurige locaties |
| LWD (lange weg van diamant) | 1.5–6.0 mm | ±0.15 mm | Stalen liniaal + optische controle — 10 diamanten gemeten per vel |
| SWD (korte weg van diamant) | 1.0–3.5 mm | ±0.15 mm | Optische comparator — gecorreleerd met LWD meetlocaties |
| Open oppervlak % | 30–65% | Berekend uit gemeten LWD + SWD + draaddikte; geverifieerd door optische oppervlakteanalyse op sample vel | Optisch meetsysteem — gerapporteerd per productiebatch |
| Plaatafmetingen (L * B) | Per celframe | ±0.5 mm op snijafmetingen | Stalen liniaal of CMM — elk vel gemeten voor verpakking |
| Vlakheid | ≤0.2 mm afwijking van vlak per 100 mm | Geverifieerd na gloeien op granieten meettafel | Voelermaat onder granieten meettafel — volgens bemonsteringsplan |
| Randconditie | Braamvrij, geen uitstekende draden | Visueel bij 5* vergroting; tactiele controle | Microscoop + fysieke randwrijftest — elk vel |
| Oppervlakte ruwheid (Ra) | Per tekening (typisch 0.4–1.6 μm Ra voor coating) | Zoals gespecificeerd — bereikt door laatste walsgang of nabehandeling na expansie | Profilometer — volgens bemonsteringsplan |
| Hardheid | Per tekening (typisch ≤65 HRB gegloeid) | Geverifieerd na gloeien | Rockwell B of Vickers microhardheid — per batch |
Geëxpandeerd gaas verlaat onze expansiepers met een karakteristiek oppervlak — de draden vertonen micro-ruwheid van het snij- en rekproces. Voor sommige elektrolyzer toepassingen is dit geëxpandeerde oppervlak ideaal — het vergroot het geometrische oppervlak voor katalysatorhechting. Voor andere veroorzaakt het variatie in coatingdikte die de katalysatorbenutting vermindert. Wij bieden vier oppervlaktecondities, selecteerbaar op uw tekening:
| Oppervlakteconditie | Proces | Resultaat | Best voor |
|---|---|---|---|
| Zoals geëxpandeerd | Geen nabehandeling na expansie en gloeien | Natuurlijke microtextuur van snijden + rekken. Licht mat. Ra typisch 0.8–2.0 μm. | Elektrodepositie Raney nikkel coating — ruw oppervlak verbetert mechanische interlocking van de coating |
| Helder gegloeid | Gloeien in gecontroleerde atmosfeer na expansie, geen extra mechanische behandeling | Glad, reflecterend oppervlak. Geen oxide. Ra typisch 0.3–0.6 μm. Laagste oppervlaktevervuiling. | PEM kathode GDL — waar ijzervervuiling geminimaliseerd moet worden en uniforme contact met de katalysatorlaag cruciaal is |
| Geconditioneerd (Ra-gespecificeerd) | Nabehandeling na expansie om doel Ra bereik per uw tekening te bereiken | Ra gecontroleerd tot ±0.2 μm van doel. Oppervlakteprofiel geëngineerd voor optimalisatie van coatinghechting. | Wanneer uw coatingproceskwalificatie een oppervlakte ruwheid venster specificeert — en u wilt dat elke batch daarbinnen valt |
| Voor-geoxideerd | Gecontroleerde oxidatie na gloeien om uniforme NiO laag te vormen | Uniform donkergroen-grijs oxide. Oppervlak gepassiveerd — geen verdere oxidatie tijdens initiële celconditionering. | Wanneer u de initiële conditionering cyclus in uw stack commissioning procedure wilt elimineren |
In 2019 stuurde een Europese PEM-elektrolyzerfabrikant ons een 3-pagina's tellende technische tekening voor een geëxpandeerd nikkelgaas — plaatdikte 0.20 mm, draaddikte 0.5 mm, LWD 2.8 mm, open oppervlak 52%, N4 kwaliteit, helder gegloeid, vlakheid 0.15 mm per 100 mm, Ra 0.4–0.8 μm, plaatafmetingen naar hun celframe, braamvrije randen. Ze kochten dit gaas van een algemene leverancier van geëxpandeerd metaal die voldeed aan de dimensionale specificatie, maar de nikkelchemie of de ijzervervuiling aan het oppervlak niet kon beheersen. Elke batch vereiste inkomende inspectie, en ongeveer 15% van de batches werd afgekeurd vanwege oppervlaktevervuiling die werd gevonden tijdens hun coatingproceskwalificatie.
We keken naar de tekening en realiseerden ons: we beheersen de nikkelchemie al vanuit onze eigen ingot. We rollen puurnikkelstrip al tot diktetoleranties die strenger zijn dan 0.20 ±0.01 mm. We gloeien al in gecontroleerde atmosfeer voor een helder, oxidevrij oppervlak. Wat we nog niet hadden, was de expansiepers — dus investeerden we erin. Het duurde zes maanden van apparatuurinstallatie tot eerste artikel goedkeuring op de tekening van die klant. Hun inkomende afkeurpercentage daalde van 15% naar nul. Die klant koopt nog steeds van ons, nu in productievolumes die vijf keer hun vereiste uit 2019 zijn.
Dat is het bedrijf waar we in zitten. Niet gaas verkopen. Het probleem oplossen tussen uw tekening en uw elektrode.
Bron: DLX Alloy productcatalogus. Chemie gecertificeerd van ingot tot afgewerkt gaas — volgens uw tekeningvereisten.
| Element (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99.9 | ≥99.5 | — | — |
| Ni | — | — | ≥99.2 | ≥99.0 |
| Fe | ≤0.04 | ≤0.1 | ≤0.4 | ≤0.4 |
| Cu | ≤0.015 | ≤0.1 | ≤0.25 | ≤0.25 |
| C | ≤0.01 | ≤0.1 | ≤0.15 | ≤0.02 |
| Si | ≤0.03 | ≤0.1 | ≤0.35 | ≤0.35 |
| Mn | ≤0.002 | ≤0.05 | ≤0.35 | ≤0.35 |
| S | ≤0.001 | ≤0.005 | ≤0.01 | ≤0.01 |
| Tekeningvereiste | Onze Inspectie | Documentatie die u ontvangt |
|---|---|---|
| Chemie | OES per ingot; PMI spot check per productiebatch | EN 10204 3.1 MTC met volledige elementen breakdown |
| Dimensionaal (LWD, SWD, draad, dikte, plaatmaat) | Volgens bemonsteringsplan overeengekomen bij kwalificatie; 100% inspectie beschikbaar op aanvraag | Dimensionaal inspectierapport — gemeten versus tekening nominaal, per batch |
| Open oppervlak % | Optisch meetsysteem; berekend uit gemeten geometrie; geverifieerd door oppervlakteanalyse | Open oppervlak rapport per batch |
| Vlakheid | Granieten meettafel + voelermaat; volgens bemonsteringsplan | Vlakheid rapport — maximale afwijking geregistreerd |
| Randconditie | 5* vergroting visueel; tactiele braamcontrole; 100% per vel | Randinspectie goedkeuring per vel lot |
| Oppervlakte ruwheid (indien gespecificeerd) | Profilometer; 3 metingen per sample vel; volgens bemonsteringsplan | Ra rapport per batch |
| Eerste artikel | Volledige dimensionale + visuele + vlakheid op elk vel in eerste artikel batch | FAIR — AS9102 formaat of uw formaat |
Inspectie door derden door SGS, BV, of TÜV beschikbaar. Tekening-gecontroleerde productie met volledig documentatiepakket bij elke zending.
| Plaatbescherming | Elk vel gescheiden met zuurvrij tissuepapier. Gestapeld plat tussen stijve, vochtbestendige achterplaten. Gehele stapel verpakt in VCI anti-corrosiefilm voor kistverpakking. Geen metaal-op-metaal contact. Geen plaatbeweging tijdens transport. |
| Kistconstructie | Zeewaardige multiplex kist met interne versteviging op maat van uw plaatafmetingen en bestelhoeveelheid. Kisten gelabeld met uw tekennummer, ons batchnummer en DLX traceerbaarheidscode. |
| Documentatiepakket | EN 10204 3.1 MTC + dimensionaal inspectierapport + open oppervlak rapport + vlakheid rapport + randinspectie goedkeuring + Ra rapport (indien gespecificeerd) + conformiteitscertificaat + paklijst. Georganiseerd volgens uw documentatievereisten. |
| Sample MOQ | 5 vellen voor tekening evaluatie — gratis voor gekwalificeerde elektrolyzer OEM's. |
| Productie MOQ | 50 vellen per tekennummer. |
| Levertijd | Bestaand gereedschap: 1–2 weken voor proef, 3–4 weken voor productie. Nieuw gereedschap: 4–6 weken inclusief matrijsfabricage en eerste artikel. |
| Verzending | Lucht (DHL, FedEx) voor samples en spoedbestellingen; zee (FCL) voor productie — kisten geoptimaliseerd voor containergebruik. |
| Betaling | T/T voor proef; T/T of L/C op zicht voor productiebestellingen. |
PDF heeft de voorkeur voor initiële beoordeling. DXF of DWG voor gereedschapsontwerp als de gaasgeometrie complex is of functies bevat die verder gaan dan het standaard geëxpandeerde diamantpatroon. Voor standaard geëxpandeerde gaasspecificaties is een dimensionale tabel op de tekening voldoende — we hebben geen 3D-model van de diamantgeometrie nodig, hoewel we ze accepteren als u ze heeft.
Dit gebeurt — meestal wanneer draaddikte en LWD onafhankelijk worden gespecificeerd en de combinatie niet kan worden bereikt met expansiegereedschap bij de gespecificeerde plaatdikte. Ons engineeringteam markeert het conflict tijdens de tekeningbeoordeling (Fase 1), voordat er metaal wordt gesneden. We stellen de dichtstbijzijnde haalbare combinatie voor met een uitleg van de beperking. U beslist of u de tekening aanpast of doorgaat met de haalbare combinatie voor proefevaluatie.
Voor plaatdikte 0.20 mm en hoger is 0.15 mm per 100 mm haalbaar met vlak maken na gloeien. Onder 0.20 mm plaatdikte wordt het gaas steeds flexibeler en wordt de precisie van de vlakheidsmeting de beperkende factor in plaats van onze capaciteit. Neem contact met ons op met uw doel tolerantie en plaatdikte — we zullen de haalbaarheid bevestigen.
Elke tekeningrevisie triggert een beoordeling ten opzichte van de vorige revisie. Als de wijziging beperkt is tot plaatafmetingen, is geen her-gereedschap nodig — de nieuwe afmeting wordt toegepast in de snijfase. Als LWD, SWD of draaddikte veranderen, kan nieuw gereedschap nodig zijn. We communiceren de impact (gereedschap levertijd, eventuele kostenwijziging, herkwalificatie vereiste) binnen 48 uur na ontvangst van de herziene tekening. Alle productie na de revisiedatum wordt geproduceerd volgens de nieuwe revisie — de vorige revisie wordt gearchiveerd in ons documentbeheersysteem.
Ja. Als uw leverancierskwaliteitshandboek specifieke inspectie checkpoints, meetmethoden, bemonsteringsplannen of documentatieformaten vereist die verder gaan dan ons standaardpakket, nemen we deze op in uw productieproces tijdens de kwalificatie. Voorbeelden van bestaande klanten: AS9102 First Article Inspection formaat, PPAP Level 3 documentatie, klant-specifieke AQL bemonsterings tabellen, en batch-niveau certificaat van analyse met klant-gedefinieerd formaat. Verstrek uw leverancierskwaliteitseisen met uw tekening — we zullen de nalevingsscope bevestigen tijdens de tekeningbeoordeling.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
