
5s
+1
Submission successful!

|
| Merknaam: | DLX |
| Modelnummer: | Puur nikkel |
| MOQ: | 2 kg |
| Prijs: | Custom orders based on provided images |
| Betalingsvoorwaarden: | L/C, D/A, D/P, T/T, Western Union |
| Leveringscapaciteit: | 500 ton per maand |

ISO9001 Fabrieksdirect | Sinds 2002 | N4/N6/Ni200 | Robot-Compatibele Verpakking | Gratis Monster 5 Vellen
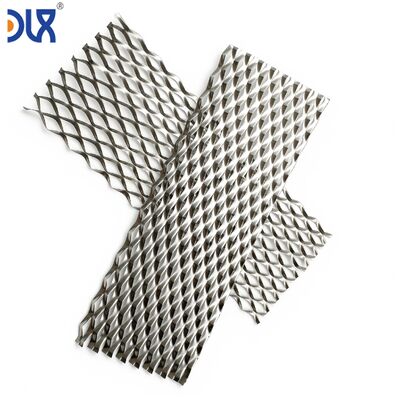
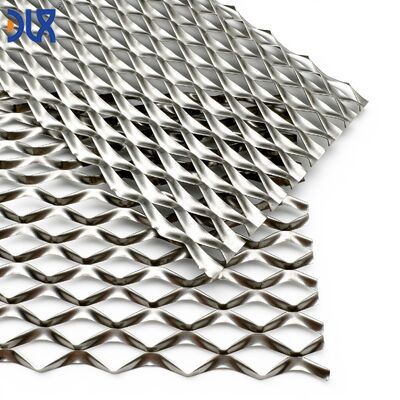
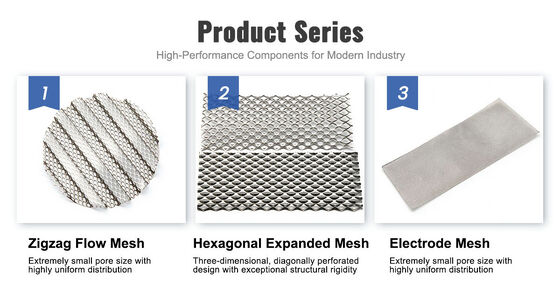
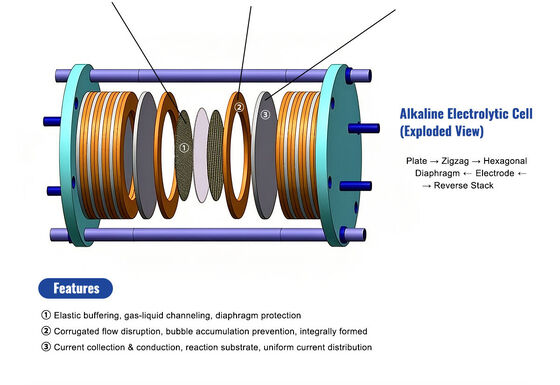
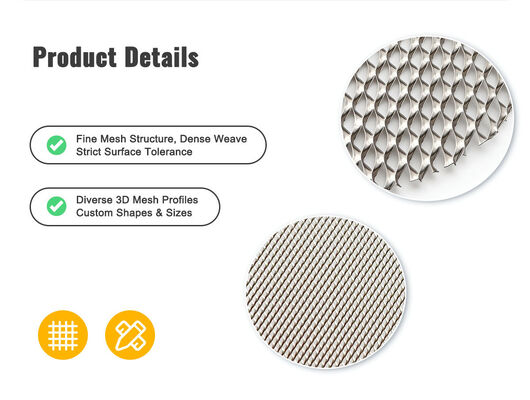
Wanneer een gigafabriek voor elektrolysers één stapel per uur produceert, kan het gaas geen handwerkproduct zijn. Het moet dimensionaal identiek aan het kwalificatiebatch aankomen. Het moet zonder handmatige hantering uitgepakt kunnen worden. Het moet zonder vastlopen in een pick-and-place robot gevoerd kunnen worden. Het moet in de juiste oriëntatie en binnen de positionele tolerantie op de stapel landen — elke keer, duizenden keren. Bij Changzhou DLX Alloy Co., Ltd. wordt ons zuivere nikkel gekreukelde gaas niet alleen volgens uw maattekening geproduceerd, maar ook volgens de eisen van uw assemblagelijn: robot-grijpbare verpakking, consistente vlakheid van vel tot vel, afgeschuinde rand waar de robotgrijper contact maakt, en batch-niveau traceerbaarheid die integreert met uw manufacturing execution system. Dit is elektrodecomponentlevering voor massaproductie — niet voor laboratoriumprototypes.
Bij 10 stapels per jaar kan een operator elk gaasvel met de hand inspecteren, de licht gebogen vellen afkeuren en elk vel handmatig positioneren tijdens de stapelmontage. Bij 10 stapels per week wordt handmatige inspectie een knelpunt. Bij 10 stapels per dag — het productietempo van een 1 GW/jaar elektrolyzerfabriek — is handmatige hantering niet alleen traag; het introduceert variabiliteit waarvoor geen enkele eindlijn-test volledig kan compenseren. Een gaasvel dat 0,5 mm te groot is, raakt het aangrenzende celframe. Een vel met een buiging van 3 mm weigert plat te liggen onder de vacuümgrijper van de robot. Een vel waarvan de kreukelhoogte 0,1 mm onder nominaal is, creëert een zone met lage compressie in de stapel die drie maanden na ingebruikname in het veld verschijnt als een hete cel.
Deze faalmodi bestaan niet in het laboratorium. Ze ontstaan op productieschaal — en ze worden voorkomen door de gaaslevering te ontwerpen voor het assemblageproces, niet alleen voor de elektrochemische prestaties.
| Vereiste Assemblagelijn | Hoe Standaard Gaaslevering Tekortschiet | Hoe DLX Gaas Hiervoor is Ontworpen |
|---|---|---|
| Dimensionale herhaalbaarheid — vel tot vel, batch tot batch | Gaas uit verschillende productiebatches vertoont dimensionale drift naarmate gereedschap verslijt. Operator past de robot-opnamepositie wekelijks aan. Sommige vellen lopen vast. | Vormrolslijtage gemonitord door SPC — gereedschap opgeknapt voordat dimensionale drift 50% van uw tolerantieband overschrijdt. Elk vel gemeten op L * B. Geen drift tussen kwalificatiebatch en productiebatch 500. |
| Vlakheid onder vacuümopname | Gaas met resterende vormspanning krult bij oppakken uit de stapel. Vacuümgrijper verliest zuiging op de gekrulde rand. Robotfouten. Operator grijpt in. | Post-vorm oplossing gehard — nul resterende spanning. Gaas ligt dood plat. Vacuümgrijper bereikt volledige contact op het oppervlak bij de eerste opnamepoging. Robotcyclustijd gehandhaafd. |
| Randconditie — geen vastlopen in geautomatiseerde invoer | Gefreesde of gesneden en ontbraamde gaasranden haken aan aangrenzende vellen in het invoermagazijn. Vellen scheiden niet schoon. Dubbel-vel opname veroorzaakt robotcrash. | Randlaser gesneden of schaars gesneden en ontbraamd. Geïntercaleerd met tissuepapier dat adhesie tussen vellen voorkomt. Enkele-vel scheidingsbetrouwbaarheid >99,9%. |
| Oriëntatiemarkering | Geen oriëntatie-indicator. Operator controleert visueel de kreukelrichting vóór plaatsing. Menselijke foutenpercentage: 1 op 200 vellen verkeerd geplaatst. | Eén hoek gemarkeerd met een lasergeëtste oriëntatiedot zichtbaar voor zowel menselijke operators als machine vision systemen. Nul oriëntatiefouten. |
| Robot-compatibele verpakking | Gaas arriveert in een houten kist. Operator laadt vellen handmatig op een invoertafel. Dubbele hantering. Besmettingsrisico van handschoenen. | Vellen verpakt in vacuümgevormde trays — elk vel in zijn eigen holte. Trayafmetingen afgestemd op uw robotcelindeling. Robot pakt direct uit de tray. Geen operatorhantering tussen kist en stapel. |
| Batch traceerbaarheid voor MES-integratie | Papieren MTC in een envelop op de kist geplakt. Iemand voert het hittegetal in het systeem in. Iemand maakt een typefout. | QR-code op elke tray die linkt naar digitaal batchrecord: chemie, spoed, amplitude, vlakheid pass/fail, inspectiedatum. Scannen op gebruikspunt. Automatisch gelogd in uw MES. Geen handmatige gegevensinvoer. |
| Uw Tekening Specificeert | Wij Vragen Ook Naar | Waarom Het Belangrijk Is voor Assemblage |
|---|---|---|
| Gaaskwaliteit — N4/N6/Ni200/Ni201 | Eventuele limieten voor oppervlaktevervuiling (bijv. Fe <50 ppm aan oppervlakte)? | Beïnvloedt of gaas cleanroomverpakking nodig heeft — standaard voor PEM waar ijzervervuiling de levensduur van het membraan aantast |
| Substraattype — geweven of geëxpandeerd | Type robotgrijper: vacuüm, magnetisch of mechanische klem? | Vacuüm vereist een plat oppervlak; magnetisch werkt niet op nikkel. Mechanische klem vereist een gedefinieerde randgeometrie. |
| Spoed & amplitude | Stapelcompressiekracht per oppervlakte-eenheid? | Wij verifiëren dat het kreukelprofiel niet instort bij uw compressiedruk. Veerkracht test bij uw stapellast bevestigt dimensionale stabiliteit. |
| Velafmetingen (L * B) | Tolerantievereiste ten opzichte van celframe? Zit het gaas in een uitsparing of overspant het van rand tot rand? | In uitsparing: speling, typisch -0,5/-1,0 mm van uitsparingsafmeting. Rand-tot-rand: gelijk of licht ondermaats om contact met frame te voorkomen. |
| Profielvorm — sinusvormig of trapeziumvormig | Wat raakt de pieken en dalen in de stapel? Platte plaat, PTL of membraan? | Trapeziumvormig aanbevolen voor contact met platte plaat (meer contactoppervlak). Sinusvormig acceptabel voor PTL-contact (PTL conformeert zich aan het golfprofiel). |
| Kreukeloriëntatie | Stromingsrichting — verticaal, horizontaal of dwarsstroom? Zijn er manifoldopeningen in het vel? | Wij kunnen manifoldgaten ponsen na het kreukelen. Gatpositietolerantie ±0,5 mm ten opzichte van velranden. Geen bramen rond gaten die pakkingen kunnen snijden. |
In 2022 belde een van onze elektrolyserklanten — toen producerend 2 stapels per week — met een probleem. Ze hadden zojuist een semi-geautomatiseerde stapelassemblagelijn in gebruik genomen die 1 stapel per shift kon produceren, en de gaasvellen van hun bestaande leverancier faalden bij het robotopnamestation. Vellen krulden. Robot liet ze vallen. Operator moest elke 4e of 5e cyclus ingrijpen. De lijn draaide op 60% van de ontworpen doorvoer omdat het gaas niet was ontworpen voor geautomatiseerde hantering.
De reactie van hun gaasleverancier: "Het gaas voldoet aan de tekening. Het probleem is uw robot." Technisch waar — het gaas voldeed aan de dimensionale specificatie. Praktisch nutteloos — het gaas kon niet functioneren in het assemblageproces waarvoor het was aangeschaft.
We hebben die leverancier vervangen. Dezelfde tekening. Dezelfde dimensionale specificatie. Andere nabewerking — specifiek, een volledige oplossing gloeien na het kreukelen om de resterende spanning te elimineren die de krul veroorzaakte, plus een ontbraamstap op de snijranden die adhesie tussen vellen in het invoermagazijn voorkwam, plus een eenvoudig tussenliggend tissuepapier tussen de vellen. Het succespercentage van de robotopname ging van 80% naar >99,9%. De lijn draaide op de ontworpen doorvoer. Het gaas voldeed nog steeds aan de tekening — maar voldeed nu ook aan het assemblageproces.
Dat is het verschil tussen een gaasleverancier die uw print leest en een die uw fabriek begrijpt.
Chemie gecertificeerd van ingot tot afgewerkt gaas. Digitaal record gekoppeld aan QR-code op elke tray.
| Element (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99,9 | ≥99,5 | — | — |
| Ni | — | — | ≥99,2 | ≥99,0 |
| Fe | ≤0,04 | ≤0,1 | ≤0,4 | ≤0,4 |
| Cu | ≤0,015 | ≤0,1 | ≤0,25 | ≤0,25 |
| C | ≤0,01 | ≤0,1 | ≤0,15 | ≤0,02 |
| Si | ≤0,03 | ≤0,1 | ≤0,35 | ≤0,35 |
| Mn | ≤0,002 | ≤0,05 | ≤0,35 | ≤0,35 |
| S | ≤0,001 | ≤0,005 | ≤0,01 | ≤0,01 |
| Controlepunt | Wat We Meten | Productierelevantie |
|---|---|---|
| Chemie SPC | Ni, Fe, Cu per ingot hitte. Moving range grafiek voor Fe-gehalte over hitte. | Fe-drift over hitte = overpotentiaal drift over productiebatches. We vangen het op voordat de draad wordt getrokken. |
| Dimensionale SPC | X-bar grafiek: spoed (10 metingen/vel, 5 vellen/batch). R grafiek: variatie binnen het vel. | Spoed drift = verandering in kanaalgeometrie = verandering in celprestaties. Cpk ≥1,33 gehandhaafd. Gereedschap opgeknapt bij Cpk 1,33 drempel, niet bij Cpk 1,0 noodsituatie. |
| Amplitude SPC | X-bar grafiek: amplitude (5 metingen/vel). Geverifieerd na gloeien. | Amplitude bepaalt de kanaaldoorsnede en de gecomprimeerde stapelhoogte. Variatie binnen de batch ≤0,05 mm van vel 1 tot vel 500. |
| Vlakheid audit | Granieten oppervlakteplaat + voelermaat. Volgens AQL-steekproef. Vel moet plat liggen onder eigen gewicht — geen opening naar de oppervlakteplaat. | Gekruld vel faalt bij robotopname. Visuele pass/fail bij inspectie. Gekrulde vellen worden geschrapt voordat ze de verpakking bereiken. |
| Vel scheidingstest | Operator probeert vellen uit de invoerstapel te scheiden zonder tissuepapier. Moet scheiden met <5N kracht. | Vellen die aan elkaar plakken veroorzaken dubbele opname bij de robot. Tussenliggend tissuepapier standaard. Geen adhesie. |
| Tray audit | Willekeurige tray geselecteerd per batch. Alle vellen verwijderd en geïnspecteerd. Alle vellen teruggeplaatst in de juiste holtes. Tray opnieuw verzegeld. | Verifieert dat het verpakkingsproces de vellen niet heeft beschadigd. Nul schade per tray = nul verrassingen wanneer uw robot uitpakt. |
| QR-code verificatie | Elke tray QR gescand. Digitaal record geverifieerd met: kwaliteit, hittegetal, dimensionale gegevens batch, inspectie pass/fail. | Scannen bij ontvangst. Batch automatisch gelogd in uw MES. Traceerbaarheid voltooid zonder handmatige gegevensinvoer. |
Externe audit door SGS, BV, of TÜV. Volledig SPC-gegevenspakket beschikbaar voor klantkwaliteitsengineering review. Gratis monster 5 vellen met kwalificatiegegevenspakket.
| Tray systeem | Vacuümgevormde PET-trays — één vel per holte. Holtediepte afgestemd op uw gekreukelde gaas totale dikte + 0,5 mm speling. Vellen kunnen niet verschuiven tijdens transport. Tray buitenafmetingen afgestemd op uw robotcel invoerstation footprint. |
| Tray stapelen | Trays gestapeld 10–20 per niveau in multiplex kist. Geïntercaleerd met stijve scheidingsborden tussen trayniveaus. Volledige kist verzegeld met desiccant in barrièrefolie. |
| QR-code plaatsing | Lasergeprinte QR-code op de buitenkant van de tray — scanbaar zonder de kist te openen. Code linkt naar batch digitaal record. Extra QR op de buitenkant van de kist voor magazijnscanning. |
| Oriëntatiedot | 1,5 mm lasergeëtste dot op één hoek van elk vel. Geplaatst buiten het actieve elektrodeoppervlak. Zichtbaar onder fabrieksverlichting. Machine vision compatibel. |
| MOQ | 5 vellen — gratis monster met kwalificatiegegevenspakket. 50 vellen — proefproductie. 500+ vellen — productievoorziening. |
| Levertijd | Bestaand gereedschap: 2 weken voor proefbatch, 4 weken voor productie. Nieuw gereedschap: voeg 3–4 weken toe. |
| Verzending | Luchtvracht voor proef; zee (FCL) voor productie. Tray-in-kist systeem ontworpen om 6 weken zeetransport te overleven zonder trayvervorming of velbeweging. |
| Betaling | T/T voor proef; T/T of L/C op zicht voor productie. |
Kan uw tray systeem direct integreren met onze robotcel?
Ja. Stuur ons uw robotcel invoerstation afmetingen — tray buitenafmetingen, trayhoogte en opname spelingseisen. Wij dimensioneren de trays om aan uw cel te voldoen. Als u een standaard trayformaat gebruikt (bijv. Euro-norm 600*400 mm), kunnen we de holte-indeling binnen dat formaat ontwerpen om vellen per tray te maximaliseren met behoud van robottoegang speling.
Hoe zorgt u voor batch-tot-batch consistentie over een meerjarig productieprogramma?
Slijtage van de vormrol is de belangrijkste oorzaak van dimensionale drift in gekreukeld gaas. Wij monitoren spoed en amplitude via SPC vanaf het eerste vel van elke productiebatch. Wanneer Cpk naar 1,33 neigt, wordt het gereedschap opgeknapt — niet wanneer uw ontvangende inspectie een dimensionale afwijking detecteert. Bovendien reserveren we een speciale nikkel-ingot hitte voor langlopende productieprogramma's. Dezelfde chemie over jaren — geen herkwalificatie getriggerd door een hitteverandering.
Wat als onze robot magnetische grijpers gebruikt?
Nikkel is ferromagnetisch — magnetische grijpers werken. Zuiver nikkel heeft echter een lagere magnetische permeabiliteit dan staal, dus uw grijpermagneet specificatie moet mogelijk worden aangepast. Wij kunnen testvellen leveren voor uw automatiseringsteam om de magnetische opnamekracht te karakteriseren voordat het gereedschap wordt gefinaliseerd. Vacuümgrijpers zijn gebruikelijker voor nikkelgaas en we optimaliseren de vlakheid specifiek voor betrouwbare vacuümopname.
Kunt u naar onze contractfabrikant verzenden terwijl wij de kwaliteitscontrole behouden?
Ja. Wij verzenden naar uw gespecificeerde bestemming — uw faciliteit of uw contractfabrikant. Het QR-codesysteem stelt u in staat om batchgegevens op afstand te verifiëren, ongeacht de verzendlocatie. Digitale batchrecords zijn toegankelijk voor uw kwaliteitsteam via een beveiligd portaal. Fysieke inspectierapporten worden met het product meegestuurd voor de inkomende QC van de ontvangende locatie. U behoudt de traceerbaarheidszichtbaarheid, zelfs als het product nooit door uw faciliteit gaat.
Wat gebeurt er met de trays — stuurt u ze terug?
Twee opties. Standaard: trays zijn eenmalig recyclebaar PET. Uw faciliteit recycleert ze via uw standaard afvalstroom. Optioneel: herbruikbare trays gemaakt van duurzaam polypropyleen. Trays worden verzameld, geïnspecteerd, gereinigd en hergebruikt voor uw volgende bestelling. Herbruikbaar programma heeft een borg per tray. De meeste productieklanten kiezen voor recyclebaar vanwege de eenvoud en lagere logistieke overhead. Uw keuze.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski